Műszaki mélyrepülés a karimák geometriájában, a pontok kiválasztásában, a bevonatrendszerekben és a telepítési változókban, amelyek elválasztják a megbízható csatlakozásokat a helyszíni hibáktól.
Absztrakt
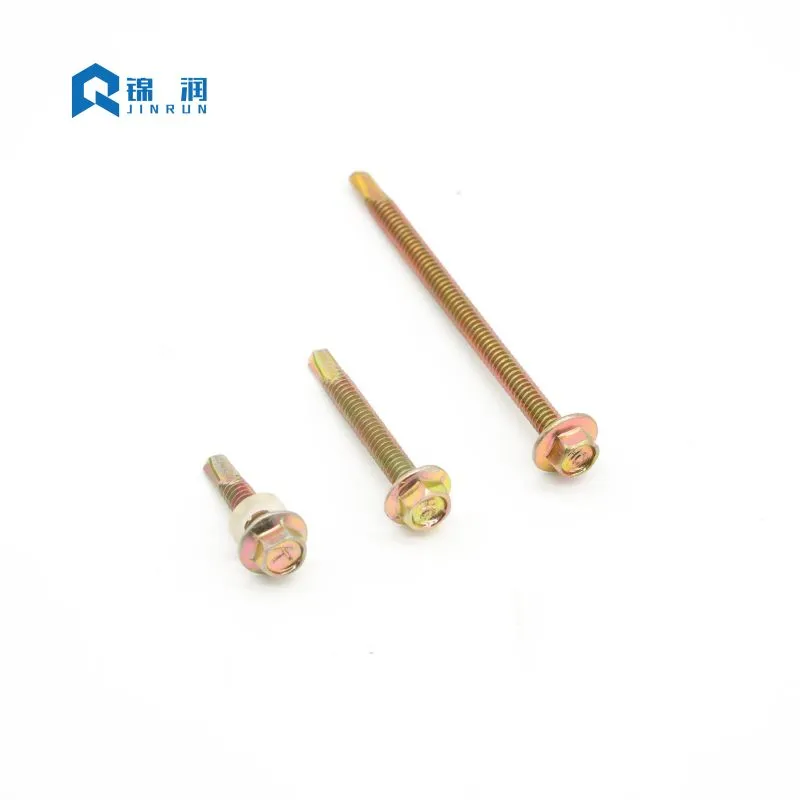
Kevés rögzítőelem visel akkora szerkezeti felelősséget olyan kevéssé látható felismeréssel, mint aHatlapfejű karimafejű önfúró csavar. A fém tetőfedéstől és burkolattól a napelemes szerelvényekig és a könnyű szerkezeti acélokig ennek a csavarnak egyetlen menetben kell fúrnia, ütnie kell és be kell szorítania – gyakran szélben, esőben és korrozív hatásnak kitéve. Ez a cikk megvizsgálja az integrált karimafej mögötti mérnöki logikát, az anyagvastagsággal való kompatibilitást szabályozó pontszám-rendszert, az élettartamot meghatározó bevonattechnológiákat és a terepen leggyakrabban rosszul kezelt beépítési változókat. Olyan vállalkozóknak, forgalmazóknak és specifikációk készítőinek írták, akiknek többre van szükségük egy katalóguson kívül: meg kell érteniük, miért működik ez a rögzítőelem, és hogyan tarthatják meg működését az igényes építési környezetekben.
Tartalomjegyzék
- Tervezési anatómia: Miért változtatja meg a karima a terhelési útvonalat?Ugrás a szakaszra
- Szabványok, méretek és a pont-számrendszerUgrás a szakaszra
- Bevonat kiválasztása: A csavart az expozícióhoz igazítsaUgrás a szakaszra
- Telepítéstudomány: sebesség, nyomás és tömítés tömörítésUgrás a szakaszra
- Meghibásodási módok, amelyek visszavezethetők a kiválasztáshoz és a technikáhozUgrás a szakaszra
- Minőségbiztosítási és vizsgálati jegyzőkönyvekUgrás a szakaszra
- Gyakran Ismételt KérdésekUgrás a szakaszra
1. Tervezési anatómia: Miért változtatja meg a karima a terhelési útvonalat?
A hagyományos hatlapú alátétfej külön acél hátlapú neoprén vagy EPDM alátétre támaszkodik a szorítónyomás elosztására. A karimafej ezt a csapágyfelületet közvetlenül a fej geometriájába integrálja. Az eredmény nem egyszerűen a kényelem. Megváltoztatja az erő áthaladását a kapcsolaton.
A karima megnöveli a fej alatti csapágyfelületet, ami csökkenti a vékony acél és az előfestett burkolat érintkezési feszültségét. Az alacsonyabb érintkezési feszültség csökkenti a szétválás, a bevonat törésének és az áthúzás kockázatát, ha a csatlakozás széllökésnek vagy hőciklusnak van kitéve. Mivel a csapágyfelület a fej részeként van megmunkálva vagy hidegen alakítva, nincs külön alátét, amely eltolná a középpontot, leeshet a szerelés során, vagy egyenetlenül összenyomná.
A hatszögletű meghajtó ugyanolyan működőképes. Szabványos dugós vagy anyacsavarozót fogad, és sokkal kisebb bütykösséggel viszi át a nyomatékot, mint egy Phillips vagy Pozi bemélyedés. Ennek akkor van jelentősége, ha a csavar várhatóan átfúrja a szelement, majd befogja a panelt anélkül, hogy a meghajtómélyedés kipördülne vagy a fej lecsupaszítaná. Nagy volumenű munkákhoz a karimás csapágy és a hatlapfejű hajtás kombinációja egyetlen szerszámmal – jellemzően tengelykapcsolóval felszerelt csavarpisztollyal – lehetővé teszi, hogy több ezer rögzítőelemet egyenletes mélységbe hajtson.
Az integrált csapágyfelület
A vékony acél kötőelemeinek meghatározásakor a csavarfej alatti feszültségeloszlás kritikus mérnöki szempont. A szabványos lapos alátét nagy nyomaték hatására meghajolhat vagy deformálódhat, ami veszélyezteti a kötés integritását. Az integrált karima aHatlapfejű karimafejű önfúró csavarmeghatározott vastagság- és átmérőaránnyal van kialakítva, amely ellenáll a hajlításnak. Ez a merev csapágyfelület biztosítja, hogy a bilincs terhelése egyenletesen oszlik el a csatlakoztatott anyagok között. A szigetelt paneleket érintő alkalmazásoknál a karima megakadályozza, hogy a csavarfej áthúzódjon a panel viszonylag puha külső héján, így dinamikus szélterhelés esetén is megőrzi az időjárásálló tömítést.
Hex Drive vs. Cruciform mélyedések
A hajtástípus megválasztása jelentősen befolyásolja a telepítés hatékonyságát és a kötés megbízhatóságát. A keresztes bemélyedéseket, mint például a Phillips vagy a Pozi, úgy tervezték, hogy egy bizonyos nyomatékküszöb elérésekor kiemelkedjenek – ez a funkció eredetileg a tömeggyártás túlfeszítésének megakadályozására szolgál. Az építőipari alkalmazásokban azonban, ahol az önfúró csavaroknak át kell vágniuk az acélt, a bütykös kivágás nagyon nem kívánatos. A hatszögletű hajtás biztonságos, hatpontos rögzítést biztosít, amely lehetővé teszi a kezelő számára, hogy a szükséges nyomatékot kifejtse a furat fúrásához és a menetek ütögetéséhez anélkül, hogy a bit elcsúszna. Ez a pozitív kapcsolódás csökkenti a kezelő fáradását, minimalizálja a bitkopást, és biztosítja, hogy a teljes nyomaték átkerüljön a vágóélre.
Menet geometriája és elköteleződése
Az önfúró csavar menetprofilja vágáshoz és befogáshoz egyaránt optimalizált. A szálakat jellemzően hengerelték, nem pedig vágják, ami összehangolja az acél szemcseszerkezetét és növeli a szilárdságot. A menetemelkedés és a fő átmérő úgy van kialakítva, hogy megfelelő kihúzási ellenállást biztosítson a fogadó anyagban. A finom meneteket általában fém-fém alkalmazásokhoz használják, mivel nagyobb menetszámot kínálnak hüvelykenként a nagyobb tartóerő érdekében vékony szakaszokon. A durva szálakat gyakran előnyben részesítik a fa-fém vagy kompozit anyagoknál, ahol nagyobb menetmélységre van szükség ahhoz, hogy az anyagot kiszorítsák anélkül, hogy az széthasadna vagy szétesne.
- Integrált csapágyfelület:szétteríti a szorítóterhelést laza alátét nélkül.
- Hatlapú meghajtó:nagyobb nyomatékátvitel és csökkentett bitcsúszás terhelés alatt.
- Önfúró pont:kiküszöböli a külön fúrási lépést az acél-acél csatlakozásoknál.
- Precíziós menethenger:támogatja az állandó kapcsolódást és a kihúzási ellenállást.
2. Szabványok, méretek és a pont-szám rendszer
A rögzítőelemek globális piaca ezt a terméket számos elnevezési konvenció alapján ismeri el – DIN 7504K, AS/NZS 3566 és IFI hüvelykes sorozat megfelelői –, de a mögöttes változók konzisztensek maradnak: átmérő, hossz, menetemelkedés, fejgeometria és fúróhegy kapacitása. A beszállító katalógusa több tucat kombinációt is felsorolhat, de a specifikációs döntés általában két kérdésre redukálódik: milyen teljes vastagságot kell összeilleszteni, és milyen pontszámmal lehet ezt a vastagságot fúrni a menetek összekapcsolódása előtt.
A pont-számrendszer az egyetlen legfontosabb kiválasztási változó, és a leggyakrabban rosszul alkalmazott változó. A 2. pont a könnyű fémlemezekre vonatkozik. A 3. pont az általános építkezés tág közepét fedi le. A nehéz szerkezeti lemezekhez 5-ös pont szükséges. Ha a menet nélküli fúróhegy rövidebb, mint a kombinált anyagköteg, a menetek még azelőtt elkezdenek harapni, mielőtt a hegy elhagyta volna az alsó réteget. Az eredmény azemelés: a két réteg szét van szorulva, a menetek érintkezése megsérül, és a csavar elpattanhat a torziós túlterheléstől.
| Pontszám | Tipikus fémvastagság kapacitás | Általános használati eset |
|---|---|---|
| 1. pont | Akár 0,062 hüvelyk (≈ 1,6 mm) | Ultravékony fémlemez, HVAC légcsatorna |
| 2. pont | Akár 0,110 hüvelyk (≈ 2,8 mm) | Könnyű fémlemez, vékony burkolat |
| 3. pont | 0,110–0,210 hüvelyk (≈ 2,8–5,3 mm) | Általános kivitelezés, tetőfedés, acélváz |
| 4. pont | 0,210–0,250 hüvelyk (≈ 5,3–6,4 mm) | Közepes szerkezeti acél, nehéz keret |
| 5. pont | 0,250–0,500 hüvelyk (≈ 6,4–12,7 mm) | Nehéz szerkezeti gerendák, vastag lemez |
DIN és IFI egyenértékűek dekódolása
A metrikus és hüvelykes sorozatok nem mindig képezik egy az egyhez a beszállítókat. A DIN ST4.8, ST5.5 és ST6.3 átmérők az általános könnyű és közepes szerkezeti csatlakozásoknak felelnek meg; Az IFI #10, #12 és #14 átmérők az észak-amerikai piacot szolgálják. Az egyik sorozatban működő specifikáció nem feltételezhető felcserélhetőnek a másikban a ponthossz, a menetemelkedés és a fejcsapágy átmérő együttes ellenőrzése nélkül. Például egy DIN ST5.5 csavar menetemelkedése kissé eltérhet az IFI #12 csavarhoz képest, ami befolyásolhatja az előre megfúrt furatokba való illeszkedést vagy a szükséges forgatónyomatékot.
Hosszválasztás és anyaghalmaz számítások
A hosszválasztás gyakorlati szabályt követ: a menetes résznek legalább három teljes menettel túl kell nyúlnia az összeillesztett anyagon. Ez a margó védi a kihúzási szilárdságot és alkalmazkodik az anyagvastagság kisebb változásaihoz. Ha a köteg szigetelést, tömítőanyagot vagy egyenetlen hézagot tartalmaz, a hegynek elég hosszúnak kell lennie ahhoz, hogy a teljes köteg kiürüljön, mielőtt a menet összekapcsolódása megkezdődik. A mérnököknek mindig ki kell számítaniuk a teljes anyagvastagságot (beleértve a tömítéseket vagy alátéteket is), és hozzá kell adniuk a csavar átmérőjének legalább 1,5-szeresét a szükséges minimális névleges hossz meghatározásához.
3. Bevonat kiválasztása: A csavart a megvilágításhoz igazítsa
A rögzítőelem mechanikai kialakítása határozza meg, hogy képes-e a csatlakozásra. A bevonata határozza meg, hogy a kapcsolat fennmarad-e. Ugyanaz a csavargeometria szállítható galvanizált cinkkel, tűzihorganyzással, cink-alumínium pelyhes bevonatokkal vagy többrétegű kerámiarendszerekkel, és a sópermetezési teljesítmény különbsége nem inkrementális, hanem kategorikus.
A szabványos galvanizált cink alapvető védelmet nyújt beltéri és enyhén védett kültéri körülmények között. Tengerparti levegőben vagy ipari környezetben a bevonat hónapokon belül vörös rozsdát mutathat. A tűzihorganyzás vastagabb feláldozható cinkréteget kínál súlyos kültéri és tengeri környezetekhez, de a bevonat vastagsága befolyásolhatja a menet illeszkedését, és gondos kezelést igényel a telepítéskor.
A galvanizált cink és korlátai
A galvanizált cink az önfúró csavarok legelterjedtebb és leggazdaságosabb felülete. Egyenletes, vékony bevonatot biztosít, amely nem változtatja meg jelentősen a menetméreteket, biztosítva a zökkenőmentes szerelést. A szabványos horganyzás azonban viszonylag vékony, gyakran 5-15 mikron. Magas páratartalmú, sópermetű vagy ipari szennyező anyagokkal rendelkező környezetben a cinkréteg gyorsan elhasználódik. Amint a cink kimerült, az alatta lévő szénacél korrodálódni kezd, ami szerkezeti gyengüléshez és csúnya rozsdacsíkokhoz vezet az épület homlokzatán.
Tűzihorganyzás súlyos környezeti feltételekhez
A hosszú távú tartósságot igénylő alkalmazásokhoz a tűzihorganyzás (HDG) előnyös választás. A HDG eljárás során a csavart olvadt cinkbe mártják, kohászati kötést hozva létre, amely vastag, kopásálló bevonatot eredményez. A cink-vas ötvözet rétegek kiváló áldozatvédelmet nyújtanak. A vastag bevonat azonban kissé nehezebbé teheti a szálakat, ami túlcsavart anyák vagy speciális vezetési technikák alkalmazását teszi szükségessé. A HDG ideális nehéz szerkezeti acél csatlakozásokhoz, kültéri kerítésekhez és tengeri környezetekhez.
Fejlett Zn-Al-kerámia rendszerek
A Ruspert típusú cink-alumínium-kerámia rendszerek más megközelítést képviselnek. A bevonat egy kompozit: egy cink áldozati réteg, egy alumínium záróréteg és egy szervetlen kerámia fedőbevonat, amely lezárja a mikropórusokat. Ezekre a rendszerekre vonatkozó semleges sópermetezési adatok általában 1000 órán túli vörösrozsda-ellenállást említenek, szemben a hagyományos horganyzás 72–120 órájával. A nem könnyen karbantartható tetők, homlokzatok és napkollektorok esetében ez a teljesítménybeli különbség jelenti a különbséget a használható szerelvény és az idő előtti csere között.
AHatlapfejű karimafejű önfúró csavargyakran csak a bevonat teljesítménye alapján értékelik, de a specifikációnak egyetlen rendszerként kell kezelnie a bevonatot, az aljzatot és a környezetet.
| Bevonat típusa | Relatív korrózióvédelem | Indikatív sópermet teljesítmény | A legjobban illeszkedő környezet |
|---|---|---|---|
| Galvanizált cink | Alapvető | ≈ 72 – 120 óra | Beltéri, száraz, enyhén védett |
| Tűzihorganyzott | Magas | Vastagságfüggő, jelentős | Súlyos kültéri, tengeri |
| Cink-alumínium pehely (Dacromet típusú) | Magas | Több száz óra | Ipari, autóipari, tengerparti |
| Zn-Al-kerámia (Ruspert típusú) | Nagyon magas | Vörös rozsda > 1000 óra | Parti tetőfedés, vegyi üzemek, karbantarthatatlan felületek |
Galvanikus korrózió és eltérő fémek
A bevonat kiválasztása szintén anyag-kompatibilitási döntés. Az alumínium panellel érintkező horganyzott szénacél csavar nedvesség jelenlétében galvánpárt hozhat létre. Előnyösen a kevésbé nemesfém korrodálódik, és az ebből eredő vörös rozsdacsíkok tartósságot és esztétikai károsodást is jelentenek. A tengerparti övezetekben és az alumínium szerelvényeken a rozsdamentes acél testek, a bimetál szerkezetek vagy a záróbevonatok a megfelelő specifikáció – nem egy nehezebb cinkréteg ugyanazon a szénacél hordozón.
4. Telepítéstudomány: sebesség, nyomás és tömítés tömörítés
Az önfúró csavarok fémvágó szerszámok, nem facsavarok. Meghatározott sebesség- és előtolási ablakon belül működnek. Az ablakon kívül a pont túlmelegszik, megkeményíti az acélt, vagy nem harap. A tiszta furat és az égett hegy közötti különbség általában a fordulatszámon és a lefelé irányuló nyomáson múlik, nem a rögzítőelem minőségén.
A szabványos szénacél csavarok termelési tartománya általában 1500 és 2500 ford./perc között van. A rozsdamentes acél önfúró csavarok kisebb fordulatszámot igényelnek – gyakran 1000-1500 ford./perc –, mivel az anyag megkeményedik és megtartja a hőt. Ha a hegy túl gyorsan forog megfelelő előtolási nyomás nélkül, a súrlódás a csúcs hőmérsékletét a temperálási tartományon túlra emeli. A pont kék színűvé válik, elveszíti keménységét, és leáll a vágás. A csavar ezután behatolás nélkül forog, és a telepítő gyakran tovább növeli a sebességet, felgyorsítva a hibát.
Szerszámválasztás a következetes eredmények érdekében
A szerszám legalább annyira számít, mint a sebesség. A tengelykapcsolóval felszerelt csavarpisztoly mélységérzékeny orrrésszel egyenletes ülést biztosít. A nagy nyomatékú ütvecsavarozó ezzel szemben ellenőrizetlen kalapálást és nyomatékot alkalmaz; a fej éppúgy lenyíródhat, mint a karimák, vagy az EPDM alátét összetörhet, mielőtt a kezelő reagálna. A tömítő alátétet tartalmazó alkalmazásoknál a nyomatékszabályozás nem kötelező. A mélységérzékeny orrrész használata biztosítja, hogy minden csavar pontosan ugyanabban a mélységben legyen meghúzva, így tökéletesen összenyomja az alátétet, függetlenül a kezelő fáradtságától.
Az EPDM alátét kompressziós ablaka
Tetőfedésen és burkolaton a ragasztott EPDM alátét az elsődleges vízzár. Szűk a megfelelő tömörítési tartománya. A túlnyomás hatására a gumi a fém hátlapon túlra gombamódra kényszeríti, kitéve az UV-sugárzásnak, és elszakítja a gumi-fém kötést. Az alulnyomás meglazítja az alátétet, lehetővé téve, hogy a kapillárisok felszívják a nedvességet a fej alá. A helyes beszerelésnél az EPDM enyhén látható a fém alátét szélén, a fém hátlap lapos vagy enyhén homorú – nem hajlítva felfelé.
A lefelé irányuló nyomás az előtolási sebesség egyenlet másik fele. Az enyhe „tollas” nyomás magas fordulatszámon a pont dörzsölését és korcsolyázását okozza, nem pedig vágását. Az állandó, lineáris erő – nagyjából 25-35 font sok terepi vezetőben – megtartja a vágóéleket, és hullámos fémforgácsokat hoz létre. A finom fémpor és a kék hegy a súrlódásra utal, nem pedig a vágásra. A felgöndörödött forgácsok azt jelzik, hogy a hő a forgácstal együtt távozik, nem pedig a csavarban halmozódik fel.
5. Meghibásodási módok, amelyek visszavezetnek a kiválasztáshoz és a technikához
A „rossz csavaroknak” tulajdonított legtöbb helyszíni hiba valójában specifikációs vagy telepítési hiba. Az egyes hibák mögött meghúzódó mechanizmus megértése lerövidíti a diagnosztikai folyamatot és megakadályozza az ismétlődő eseményeket.
Emelés és szál csupaszítás
A pontszám szakaszban leírtak szerint az emelés akkor következik be, amikor a menet összekapcsolódása azelőtt megkezdődik, hogy a fúrópont kilépne az alsó anyagból. A rétegek szétválnak, a felső lapon a szálak csíkozódnak, és a csavar bepattanhat a fejnél. A korrekció egy hosszabb pont, nem nagyobb átmérő vagy nagyobb nyomaték beállítás. A furat eltávolítása utáni ellenőrzésével kiderülhet, hogy a menetek idő előtt kapcsolódnak-e be.
Séta és felszíni sérülések
Az a csavar, amely a panelen átkorcsolyázik, mielőtt beharapna, megkarcolja a cink- vagy festékbevonatot, és korróziós kiindulási helyet hoz létre. Gyakori a séta, ha egy pont túl nagy a vékony lemezhez, ha a kezdeti nyomás túl kicsi, vagy ha a fúró kopott. Az élesebb pont a vékony mérőeszközhöz és a szilárd indítónyomás megoldja a legtöbb esetben. Egyes helyzetekben a próbalyukasztó vagy a vékony fémhez speciális fúróhegy használata teljesen kiküszöbölheti a gyaloglást.
Fejpattanás és nyomatéktúlterhelés
A fej nyírása nyomatékkorlátozási hiba. Az ütköző meghajtók és a kopott tengelykapcsolók gyakran hozzájárulnak. A csavar elérheti az ülésfelületet, majd olyan nyomatékcsúcsot kaphat, amely meghaladja a fej és a szár közötti átmenet szilárdságát. Egy mélységérzékeny orr vagy egy nyomatékkorlátozott csavarpisztoly akadályozza meg a tüskét. A meghajtó bit megfelelő méretének biztosítása szintén kulcsfontosságú, mivel a lazán illeszkedő bit a hatlapú hajtás sarkai lekerekedését okozhatja, ami túlzott erőt igényel az eltávolításhoz.
A bevonat lebomlása és a felület korróziója
Az eltérő fém érintkezés nedves környezetben galvanikus cellát hoz létre. A sérülés rozsdafoltosodásként, a bevonat felhólyagosodásaként vagy a felületen lévő szakasz elvesztéseként jelenik meg. A megoldás az anyagválasztás: rozsdamentes acél, bimetál konstrukció, vagy a panel anyagához és az expozíciós kategóriához illeszkedő megfelelő záróbevonat. Az építés alatti rendszeres szemrevételezéssel azonosítani lehet azokat a területeket, ahol a bevonatok a beépítés során megsérültek, így lehetővé válik a javítás a szerkezet üzembe helyezése előtt.
Ezen hibamódok mindegyike ugyanazt az elvet erősíti meg: aHatlapfejű karimafejű önfúró csavaregy rendszerelem. A pontszámot, a bevonatot, az aljzatot, a szerszámot és a technikát együtt kell kiválasztani. A nagy teljesítményű bevonat nem képes kompenzálni az alulméretezett pontot, a prémium csavar pedig nem bírja túl a mélységszabályozás nélküli ütközőcsavart.
6. Minőségbiztosítási és vizsgálati jegyzőkönyvek
Az igényes építési projekteknél a csatlakozások megbízhatóságának biztosítása robusztus minőségbiztosítási folyamatot igényel. A kivitelezőknek és a vállalkozóknak olyan vizsgálati protokollokat kell alkalmazniuk, amelyek mind a beérkező rögzítőelemekre, mind a kész telepítésre kiterjednek.
Dimenzióellenőrzés
A beérkező kötőelemekből mintát kell venni a kritikus méretek ellenőrzéséhez: fejátmérő, karima vastagsága, fő- és kisebb menetátmérők és ponthossz. Ezeknek a méreteknek az eltérései befolyásolhatják a csavar hatékony fúrási és biztonságos rögzítési képességét. Előfordulhat például, hogy egy alulméretezett karima nem biztosít megfelelő csapágyfelületet, ami a panel deformálódásához vezet. A megadottnál rövidebb ponthossz vastagabb anyagkötegekben felemelkedést okozhat.
Bevonatvastagság vizsgálata
Korrozív környezetben végzett projekteknél elengedhetetlen a bevonat vastagságának ellenőrzése. Mágneses indukciós mérőeszközök használhatók a cink vagy cinkötvözet bevonatok vastagságának roncsolásmentes mérésére. Alternatív megoldásként az áldozati kuponok laboratóriumi vizsgálata megerősítheti a sópermet teljesítményét és a bevonat tapadását. Az elvárt élettartam garantálásának egyetlen módja annak biztosítása, hogy a bevonat megfeleljen a specifikációnak.
Mechanikai tulajdonságok érvényesítése
A csavar mechanikai tulajdonságai – például torziós szilárdság és keménység – kritikusak az önfúró alkalmazásokhoz. A torziós szilárdság vizsgálata meghatározza azt a maximális nyomatékot, amelyet a csavar elviselhet, mielőtt a fej elnyíródik vagy a szár elcsavarodik. A keménységvizsgálat igazolja, hogy a fúróhegy megfelelően edzett-e ahhoz, hogy tompulás nélkül áthatoljon a célacélon, miközben a mag elég kemény marad ahhoz, hogy ellenálljon a rideg törésnek. Szállítók szeretikJINRUNáltalában kötegelt tesztelés alapján tanúsítják ezeket a tulajdonságokat.
7. Gyakran Ismételt Kérdések
Honnan tudhatom, hogy egy adott anyagvastagságnál melyik pontszámot kell használni?
Használhatok ütvecsavarozót a csavarok beszereléséhez?
Mi okozza az önfúró csavar „sétálását” a panelen a fúrás előtt?
Érdemes-e Ruspert típusú bevonatot előírni a szabványos horganyzás helyett?
Miért mutatnak rozsdacsíkokat néhány beszerelt csavaron néhány hónapon belül?
Azon vásárlók és specifikátorok számára, akiknek dokumentált méret- és bevonatlehetőségekre van szükségük, a mérnöki csapat részletes specifikációkat és vizsgálati jelentéseket tud nyújtani. A kritikus lépés az anyagköteg, a megvilágítási kategória és a szerszámok meghatározása a rendelés feladása előtt – nem pedig az első csatlakozás meghiúsulása után.
A karimafej, a pontszám és a bevonat nem független tulajdonságok. Ezek egyetlen specifikációs döntés. Ha az alkalmazáshoz igazodnak, a hatlapú karimafejű önfúró csavar biztosítja azt a kombinációt, amely az igényes építőelemeket egyben tartja: fúrási sebesség, befogási stabilitás és korrózióállóság egyetlen műveletben.
Függetlenül attól, hogy a következő projekt fém tetőfedést, napelemes szerelést vagy könnyű szerkezeti acélt foglal magában, a megfelelő kiindulási pont egy műszaki beszélgetés az anyagvastagságról, a kitettségről és a beépítési módról.Vegye fel velünk a kapcsolatothogy a rögzítőelem specifikációját az alkalmazáshoz igazítsa az első csavar behajtása előtt.
Forduljon hozzánk projekttámogatásért